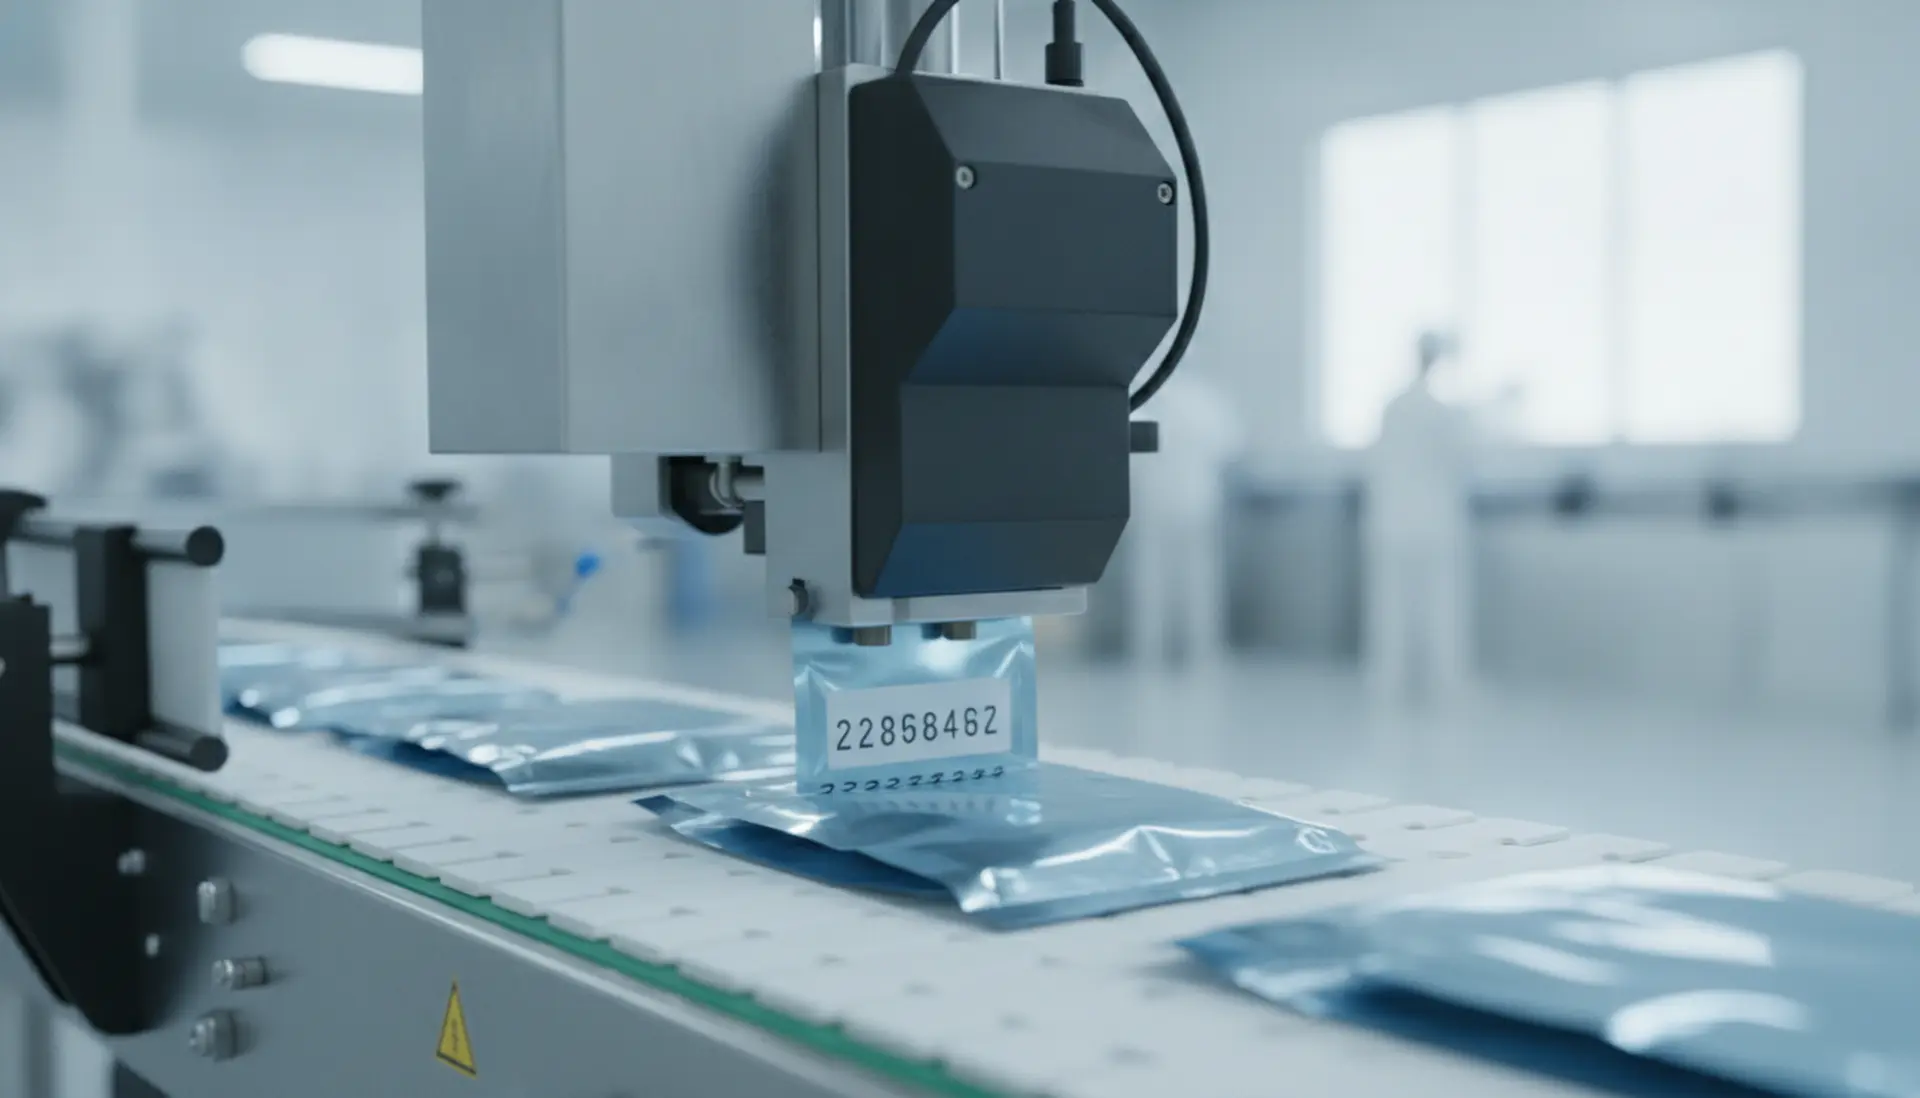
Un código de caducidad borroso o mal adherido no es un detalle estético: convierte un lote conforme en un lote no rastreable, activa rechazos en auditoría de calidad y obliga a reprocesar producto ya empacado. El costo real de una impresora de fecha de caducidad no se mide por su precio de lista, sino por cuántos códigos defectuosos produce por turno y por cuántas veces detiene la línea para corregirlos.
Antes de comparar equipos conviene fijar una verdad incómoda: la mayoría de las compras fallidas no se equivoca en la marca, se equivoca en el dimensionamiento. Se elige por velocidad máxima de catálogo cuando el factor decisivo es el ritmo sostenido, o por precio de compra cuando la variable que pesa es el costo por código a lo largo de la vida útil.
Lo que define si tu impresora de fecha de caducidad aguanta tu operación
El punto de partida no es el equipo, es tu proceso. Cuatro variables técnicas determinan casi todas las decisiones posteriores.
El sustrato sobre el que se imprime
No es lo mismo marcar una bolsa de film flexible, un envase rígido de PET, una caja corrugada, una etiqueta autoadhesiva o un blíster. El sustrato condiciona el tipo de tecnología (por ejemplo, sistemas térmicos de transferencia, inyección de tinta o marcado láser) y, sobre todo, la legibilidad y permanencia del código frente a humedad, roces y frío de cadena de distribución.
Un código que se lee perfectamente recién impreso puede volverse ilegible tras el paso por un túnel de enfriado o por roce constante entre bolsas en la caja. Esa es una causa recurrente de reclamos que ninguna ficha técnica de catálogo anticipa.
El ritmo real de la línea, no la velocidad de catálogo
La velocidad que importa es la que la impresora sostiene durante toda la jornada, no el pico que alcanza en una prueba corta. Hay que preguntarse a cuántos envases por minuto debe marcar de forma continua, cuántos turnos opera y qué margen queda para variaciones de producto o de formato.
Si la impresora sostiene exactamente el ritmo de la línea pero sin holgura, cualquier microparada se convierte en un cuello de botella aguas abajo. El margen de capacidad no es un lujo: es el amortiguador que absorbe la variabilidad normal de producción.
Ubicación en la línea y sincronización
Imprimir antes o después del sellado, con el producto ya dosificado o antes de formado el envase, cambia por completo el reto mecánico. La codificación debe sincronizarse con el flujo del conveyor y con los equipos aguas arriba y aguas abajo: una empacadora, una empacadora flow pack o un sistema de llenado. Si la sincronización falla, aparecen códigos desplazados, sobre laminado o fuera de zona.
Entorno de operación y limpieza
Polvo, humedad, lavados frecuentes o atmósferas con vapor afectan tanto al cabezal de impresión como a la electrónica. En procesos de alimentos, polvos y líquidos, la facilidad de limpieza y el grado de protección del equipo influyen directamente en la disponibilidad y el mantenimiento.
Cómo dimensionar y elegir sin comprar de más ni de menos
Dimensionar bien significa cruzar la demanda de la línea con la naturaleza del sustrato y con el costo operativo real. Estos son los criterios que conviene evaluar antes de cerrar una cotización.
Criterios técnicos y operativos
- Producción esperada: envases por minuto y por jornada, con un margen de crecimiento previsto.
- Sustrato y formato: tipo de material, tamaño de envase y zona exacta donde debe caer el código.
- Contenido variable: fecha de caducidad, lote, hora, línea o turno; cuántos campos y con qué frecuencia cambian.
- Consumibles: disponibilidad local de tintas, ribbons o film térmico y su costo por unidad marcada.
- Alimentación eléctrica e integración: compatibilidad con la instalación existente y con el protocolo de comunicación de la línea.
- Automatización: si el cambio de datos requiere intervención manual o puede integrarse al sistema de producción.
- Mantenimiento: periodicidad de limpieza del cabezal, recambio de piezas de desgaste y disponibilidad de repuestos.
- Verificación: si se necesita inspección automática de legibilidad o lectura de código para cerrar el control de calidad.
La regla práctica: el equipo correcto es el de menor capacidad que aún sostiene tu ritmo con holgura, sobre tu sustrato real y a tu costo operativo. Todo lo que supere eso sin justificación de aplicación es inversión inmovilizada.
Comparativa frente a las alternativas típicas
No existe una tecnología de codificación superior en abstracto. La decisión depende del sustrato, del volumen y del nivel de automatización. Esta tabla orienta sin sustituir una prueba real:
| Criterio | Equipo independiente | Codificación integrada a la línea |
|---|---|---|
| Flexibilidad de formato | Alta; se reubica con facilidad | Menor; depende del diseño de la línea |
| Sincronización con otros equipos | Requiere ajuste manual | Sincronizada con el flujo de producción |
| Inversión inicial | Menor | Mayor |
| Costo operativo por código | Puede subir por intervención de operador | Tiende a ser menor en volúmenes altos |
| Mejor aplicación | Lotes medianos, varios formatos, producción cambiante | Volúmenes altos y estables, línea consolidada |
En el eje automatización, un equipo semiautomático tiene sentido cuando el producto o los formatos cambian con frecuencia y el operador puede intervenir sin frenar el flujo. Un sistema automático rinde cuando el volumen es alto y constante y la variabilidad es baja. Elegir automático para una producción irregular suele añadir complejidad sin retorno.
Errores que reducen productividad y ROI
Estos son los fallos de compra y operación que se repiten con más frecuencia y su impacto económico:
- Comprar por precio de lista. Ignora el costo por código, los consumibles y las paradas; la máquina barata puede ser la más cara por unidad producida.
- Dimensionar por velocidad máxima. El sistema se satura en cuanto la línea opera a ritmo real, generando cuellos de botella.
- No probar con el producto y el sustrato reales. El código que funciona en la muestra de catálogo puede fallar en tu film, tu superficie o tu ambiente.
- Ignorar las propiedades del sustrato. Absorción, rugosidad, curvatura y temperatura alteran la legibilidad y la adherencia.
- Olvidar consumibles y repuestos. Un consumible difícil de conseguir detiene la línea más que cualquier falla mecánica.
- No contemplar crecimiento. Una compra sin margen obliga a reemplazar el equipo al primer aumento de producción.
- Ver solo la impresora, no el flujo completo. Un equipo aislado que no sincroniza con la línea traslada el problema al siguiente proceso.
Ejemplo aplicado: polvo instantáneo en bolsa flexible
Supongamos una planta que empaca un producto en polvo en bolsas flexibles de tres formatos y produce en dos turnos. El equipo actual marca la fecha tras el sellado, con el producto ya dentro de la bolsa, sobre una superficie que a veces no queda plana.
La primera decisión no es elegir modelo, es definir el sustrato exacto de cada formato y colocarlo en el punto más estable del film. La segunda es medir el ritmo sostenido real por turno, no la velocidad de pico. Con esos datos, el equipo se dimensiona con un margen que absorba los cambios de formato y las microparadas de la empacadora aguas arriba.
Después se define el contenido variable: fecha, lote y turno, con qué frecuencia cambian y si el operador puede actualizarlos sin detener la línea. Solo entonces se compara tecnología, consumibles y costo por código. El escenario es ilustrativo; cada planta debe validar sus propias cifras con pruebas sobre el producto real antes de invertir.
Hoja de ruta para seleccionar e implementar
- Caracterizar el producto y el sustrato: material, formato, temperatura y condiciones de distribución.
- Medir el ritmo real: envases por minuto sostenidos por turno, con margen de crecimiento.
- Definir el contenido variable: campos, frecuencia de cambio y nivel de automatización deseado.
- Mapear la integración: punto de la línea, sincronización con equipos aguas arriba y aguas abajo, requerimientos eléctricos.
- Probar con el producto real: validar legibilidad y permanencia en condiciones de operación.
- Calcular el costo total de propiedad: compra, consumibles, mantenimiento, repuestos y paradas evitadas.
- Escalar con criterio: prever crecimiento y verificar disponibilidad futura de soporte y consumibles.
Preguntas frecuentes
¿Cómo sé si la impresora soportará mi volumen de producción?
Compárala contra tu ritmo sostenido por turno, no contra la velocidad máxima de catálogo. Si el equipo sostiene el ritmo justo, cualquier variación lo convierte en cuello de botella. Busca margen.
¿Funcionará con mi tipo de envase?
Depende del sustrato, la temperatura y la superficie de impresión. La única respuesta confiable es una prueba con tu material real, no una equivalencia de catálogo.
¿Conviene una máquina automática o semiautomática?
Si tus formatos cambian con frecuencia y hay intervención de operador, la semiautomática puede ser más eficiente. Si el volumen es alto y estable, la automatización rinde mejor. La decisión sigue al proceso, no al revés.
¿Qué mantenimiento requiere?
Limpieza periódica del cabezal, control de piezas de desgaste y disponibilidad de repuestos. El punto crítico es asegurar consumibles y repuestos de acceso local para no parar la línea.
¿Una máquina económica termina costando más?
Puede ocurrir si sus consumibles son caros, su ritmo real es bajo o su mantenimiento es frecuente. El análisis correcto es el costo total de propiedad por unidad producida, no el precio de compra.
Siguiente paso con Kobamaq
Elegir una impresora de fecha de caducidad es decidir con datos de proceso: sustrato, ritmo sostenido, integración y costo por código. En Kobamaq integramos equipos de codificación y marcado con empacadoras, llenadoras y sistemas de pesaje para construir líneas de producción coherentes, no equipos aislados.
Si estás definiendo la codificación de tu línea, comparte el tipo de producto, el formato de empaque y tu ritmo de producción esperado. Con esos datos podemos orientarte sobre la configuración adecuada y preparar una cotización ajustada a tu operación.