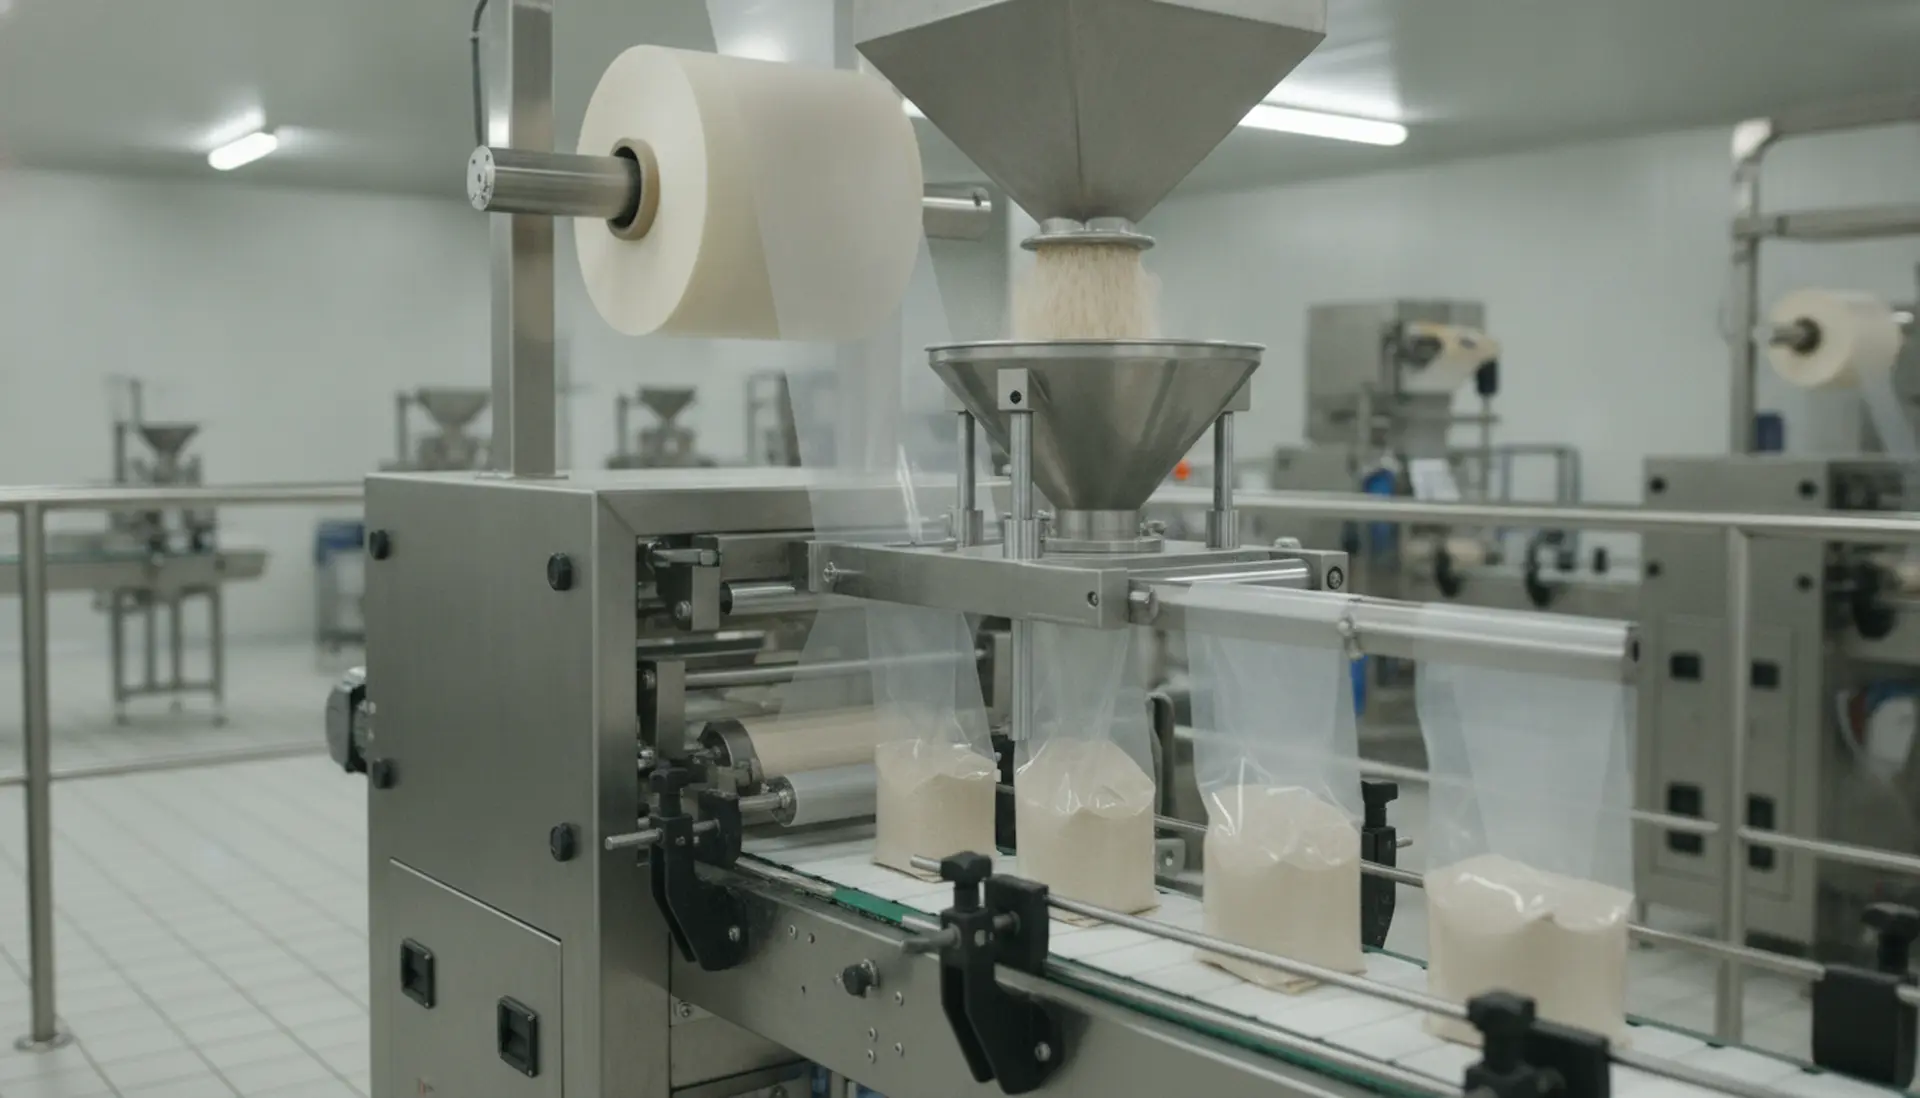
Una máquina empacadora para alimentos que anuncia 60 ciclos por minuto y entrega 38 con tu producto no está fallando: está mal seleccionada. Esa brecha se traduce en film que se estira de más, gramos que se regalan en cada envase y paros por atascos que nadie presupuestó. El sobrecosto aparece meses después, cuando la línea ya no puede absorber más pedidos y la salida fácil es sumar turnos.
Elegir una empacadora no es comparar fichas técnicas en paralelo. Es decidir qué combinación de sistema de empaque, dosificación, material de film y nivel de automatización sostiene tu producción durante un turno completo, con el producto que realmente vendes y no con la muestra ideal de la demostración.
Antes de mirar precios conviene ordenar cuatro datos: qué producto entra al dosificador, qué formato sale, cuántos envases por jornada necesitas y qué parte de ese volumen es recurrente. Con eso, buena parte del catálogo se descarta sola. Si el formato dominante es bolsa tipo almohada o envoltura continua, vale revisar cómo se comporta una máquina empacadora para alimentos de ese tipo cuando el producto es irregular en tamaño o densidad; si el llenado es en bolsa vertical con dosificador, el criterio de selección cambia por completo.
Dónde se pierde dinero cuando la empacadora no coincide con el producto
La mayoría de las malas compras no se detectan en la puesta en marcha, sino en la semana cuatro, cuando el operador ya aprendió a compensar los atascos y el supervisor dejó de reportarlos. Estos son los tres puntos donde se concentra la fuga.
Capacidad de catálogo frente a capacidad efectiva
El dato de ciclos por minuto se mide normalmente con un producto de referencia, film de calibre constante y alimentación perfecta. En planta real hay cambios de bobina, ajustes de temperatura de sellado, arranques de turno, limpieza y microparos por producto apelmazado. La capacidad que debes comparar es la sostenida en una hora continua, no la de un video de 60 segundos. Pide siempre el ritmo con tu producto y anota las condiciones de la prueba.
Los tres costos que no aparecen en la cotización
- Producto regalado por sobrellenado. Cuando la dosificación tiene dispersión amplia, el operador sube el punto de consigna para no quedar por debajo del peso declarado. Esa diferencia se multiplica por cada envase del turno.
- Film y consumibles desperdiciados. Un mal ajuste de formador, mordazas o túnel de retracción genera colas de bolsa largas, sellos fruncidos y arranques de bobina que terminan en la merma.
- Paros y reprocesos. Cada atasco implica detener, despejar, recalibrar y volver a estabilizar. El costo real no es el minuto detenido, sino la curva de arranque posterior.
Variables técnicas que definen el equipo antes de pedir cotización
Comportamiento físico del producto
No es lo mismo empacar galleta rígida que grano suelto, polvo higroscópico, salsa con sólidos o producto congelado. La granulometría, la densidad aparente, la fluidez, la tendencia a formar puentes en la tolva y la temperatura de trabajo determinan el tipo de dosificador y el material de contacto. Un producto que se apelmaza con humedad puede exigir tolvas con agitación o recubrimientos específicos; una mezcla con trozos grandes puede requerir sistemas de copa o de canal vibratorio en lugar de tornillo.
Formato de empaque y material de film
El formato define la geometría de la máquina: ancho de bobina, tipo de formador, longitud de bolsa, sistema de sellado y mecanismo de corte. También define el consumo. Un film laminado con barrera requiere perfiles de temperatura y presión distintos a un polipropileno simple, y un sello mal calibrado en material barrera se detecta tarde: en la estiba, con la bolsa ya vencida. El Reglamento (CE) 1935/2004 y sus normas de desarrollo fijan el marco de materiales en contacto con alimentos en la Unión Europea (EUR-Lex); conviene confirmar la declaración de conformidad del film antes de fijar parámetros de sellado.
Sistema de dosificación: la decisión que más mueve el costo por unidad
La empacadora es la envoltura; el dosificador es el que decide cuánto producto pagas de más. Para polvos y granulados existe una guía específica sobre dosificación de polvos por precisión y capacidad, y para producto líquido el análisis se centra en caudal, viscosidad y goteo residual, como se detalla al elegir una dosificadora de líquidos. En ambos casos la lógica es la misma: definir la tolerancia aceptable por envase y trabajar hacia atrás hasta el principio de dosificación.
Servicios industriales y espacio
Alimentación eléctrica disponible, calidad y disponibilidad de aire comprimido, extracción de polvo, drenaje, altura de techo para tolvas y acceso para mantenimiento son condiciones que se resuelven antes de la compra o se convierten en obra civil después. Una máquina que no cabe con su radio de servicio es una máquina que se opera mal todos los días.
Automatización, operación y limpieza
El nivel de automatización debe corresponder al volumen, a la variabilidad del producto y a la curva de personal disponible. Más automatización reduce la dependencia del operador, pero exige formación, repuestos y un plan de mantenimiento. En producto alimenticio, además, el tiempo de limpieza y desarme entra en la cuenta de capacidad: una máquina rápida que tarda demasiado en sanitizarse pierde en la semana lo que gana en el minuto.
Cómo dimensionar la capacidad sin sobredimensionar
El cálculo útil no parte de los ciclos por minuto, sino de la demanda real y del tiempo realmente productivo.
- Demanda por jornada. Envases vendidos en el pico de la semana, no el promedio anual.
- Tiempo productivo neto. Resta de la jornada los cambios de formato, limpieza, arranques y paros planificados.
- Ritmo requerido. Demanda dividida entre tiempo productivo neto, expresada en envases por minuto.
- Margen de crecimiento. Un porcentaje acotado y justificado con proyección comercial, no un 100 % «por si acaso».
- Cuello de botella vecino. Compara ese ritmo con el del dosificador, la selladora, la codificadora y el final de línea: la empacadora más rápida del tramo no acelera nada si el eslabón siguiente no la acompaña.
El sobredimensionamiento tiene costo oculto: mayor inversión inicial, más consumo en vacío, repuestos más caros y formatos que se cambian con más frecuencia de la necesaria.
Comparativa: qué sistema conviene según el caso
| Sistema de empaque | Producto y formato típico | Cuándo resulta adecuado | Dónde suele fallar |
|---|---|---|---|
| Flow pack horizontal (HFFS) | Piezas sólidas, panadería, snacks, producto en bandeja | Alto ritmo con formatos estables y film de envoltura continua | Producto irregular que desplaza el film o exige ajustes constantes de fotocélula |
| Vertical (VFFS) con dosificador | Polvos, granulados, líquidos y pastas en bolsa tipo almohada | Producto a granel con peso o volumen controlado y formatos de bolsa variables | Dosificación mal elegida, que traslada toda la imprecisión al peso final |
| Bolsa preformada / doypack | Producto premium, porciones grandes, presentación de anaquel | Cuando la bolsa es parte del argumento de venta y se necesita rigidez | Costo de bolsa y velocidades más bajas que el empaque con film en bobina |
| Semiautomática con selladora | Baja producción, muchos formatos, producto artesanal | Volúmenes bajos o estacionales con mano de obra disponible | Variabilidad del operador en el sellado y ritmo limitado por el ciclo manual |
| Principio de dosificación | Fortaleza | Limitación | Aplicación razonable |
|---|---|---|---|
| Volumétrico (copa, tornillo, pistón) | Simple, rápido y de costo contenido | Sensible a variaciones de densidad y fluidez | Producto homogéneo y tolerancia de peso amplia |
| Gravimétrico (peso neto) | Compensa variaciones del producto en cada ciclo | Más lento por ciclo y mayor inversión | Tolerancias estrictas o producto de alto valor unitario |
| Multicabezal (combinacional) | Alto ritmo con buena precisión en piezas | Poco útil en polvos finos o producto pegajoso | Snacks, congelados, piezas discretas de tamaño uniforme |
Ninguna alternativa es superior en abstracto. La comparación correcta es entre la tolerancia que exige tu etiqueta, el valor del producto y el ritmo que necesitas sostener. Para revisar el dimensionamiento fino de equipos de pesaje, la referencia es esta guía sobre pesadoras industriales por precisión y capacidad.
Errores frecuentes que destruyen el retorno de inversión
- Comprar por precio y no por costo por envase. La diferencia de inversión inicial se diluye frente al sobrellenado y la merma de film acumulados.
- No probar con el producto real. La demostración con muestra comercial no revela apelmazamiento, estática, humedad ni variación de lote.
- Elegir por velocidad máxima. Un ritmo pico inalcanzable en tu línea obliga a operar al límite, con más atascos y desgaste.
- Ignorar el formato de empaque. Cambiar de bolsa después de comprar puede requerir formadores, mordazas o utillaje nuevo.
- Olvidar los servicios. Aire comprimido insuficiente o una toma eléctrica inadecuada detienen la instalación.
- No contemplar crecimiento. Una máquina al 100 % de uso desde el primer mes no deja margen para un cliente nuevo.
- Descuidar mantenimiento y consumibles. Mordazas, bandas, resistencias y cuchillas con disponibilidad limitada se convierten en paros largos.
- Comprar equipos aislados. Sin ver el flujo completo, se resuelve un tramo y se crea un cuello de botella en el siguiente.
Ejemplo aplicado: condimento en polvo en bolsa de 500 g
Escenario hipotético, útil para mostrar el razonamiento. Una planta necesita 6.000 bolsas de 500 g por turno de ocho horas. Con cambios de formato, limpieza y paros planificados, el tiempo productivo neto ronda las seis horas, lo que exige unos 17 envases por minuto sostenidos. Cualquier equipo que solo alcance ese número en condiciones ideales queda corto.
El segundo cálculo es el económico. Si la dosificación trabaja con una dispersión que obliga a fijar el peso objetivo en 510 g para no caer bajo los 500 g declarados, se entregan 10 g extra por bolsa: 60 kg de producto por turno. Ahí es donde un sistema gravimétrico, con mayor inversión, puede tener un retorno más corto que una alternativa volumétrica aparentemente más económica.
El tercer criterio es el polvo en suspensión: extracción, cierre estanco de la torre de llenado y sellado con presión constante evitan contaminación cruzada en la zona de mordazas, un problema que aparece como falla de sellado y no como falla de dosificación. Y el tramo final debe contemplar la marcación de lote y caducidad; si esa decisión se posterga, la línea queda terminada pero no liberable, como se explica al elegir una impresora de fecha de caducidad por sustrato y velocidad.
Hoja de ruta para seleccionar e implementar
- Documenta el producto. Ficha con granulometría, densidad, humedad, temperatura y comportamiento observado en tolva.
- Define el formato y el film. Medidas de bolsa, tipo de sellado y declaración de conformidad del material.
- Calcula el ritmo neto. Envases por minuto sobre tiempo productivo real, con margen de crecimiento justificado.
- Fija la tolerancia de peso o volumen. De ahí se deriva el principio de dosificación, no al revés.
- Solicita una prueba con tu producto. Pide ritmo sostenido, rechazos y consumo de film en la misma corrida.
- Verifica servicios e integración. Eléctrico, aire, extracción, espacio, altura y comunicación con sellado y codificación existentes.
- Cotiza el costo total de propiedad. Consumibles, repuestos, mantenimiento, tiempo de limpieza y formación del operador, además del precio de compra.
Para el tramo de cierre de bolsa, vale revisar también cómo se dimensiona una selladora continua según capacidad y material de film, porque el sellado es la etapa donde más rápido se pierde un turno completo de producto terminado.
Preguntas frecuentes
¿Cómo sé cuántas bolsas por minuto necesito realmente?
Divide la demanda del día pico entre el tiempo productivo neto, no entre la jornada completa. Ese resultado, con un margen acotado, es el número que debe cumplir la máquina en prueba con tu producto.
¿Conviene una empacadora automática o una semiautomática?
Depende del volumen y de la disponibilidad de personal. La automática reduce la variabilidad del sellado y sostiene el ritmo, pero exige mantenimiento planificado y formación. La semiautomática tiene sentido en producciones bajas, estacionales o con muchos formatos distintos.
¿Puedo empacar polvo y líquido con el mismo equipo?
El sistema de empaque puede compartir estructura, pero el dosificador no: el comportamiento de un polvo higroscópico y el de un líquido viscoso son incompatibles en el mismo principio de llenado. Lo habitual es una empacadora con dosificadores intercambiables o dos configuraciones separadas.
¿Qué mantenimiento requiere una empacadora automática?
Limpieza y desarme según protocolo sanitario, revisión de mordazas y resistencias, control de presión de sellado, tensión de bandas y calibración periódica del sistema de dosificación. La disponibilidad de repuestos de desgaste importa tanto como el plan de mantenimiento.
¿Qué información debo entregar para pedir una cotización útil?
Producto con sus características, formato y material de empaque, ritmo requerido por jornada, tolerancia de peso, servicios disponibles en planta y equipos con los que debe integrarse. Con esos datos, la propuesta deja de ser un precio y se convierte en una configuración.
Si ya tienes claros el producto, el formato y el ritmo objetivo, el paso siguiente no es pedir catálogos: es validar la configuración con una prueba y un cálculo de costo total de propiedad. En Kobamaq ese proceso se trabaja desde la aplicación concreta, cruzando dosificación, empacado, sellado y codificación como una sola línea y no como equipos sueltos. Comparte la ficha de tu producto y tu producción por turno, y el equipo técnico podrá indicarte qué alternativa de empacadora sostiene tu operación sin regalar producto ni frenar la línea.